LANGUAGE
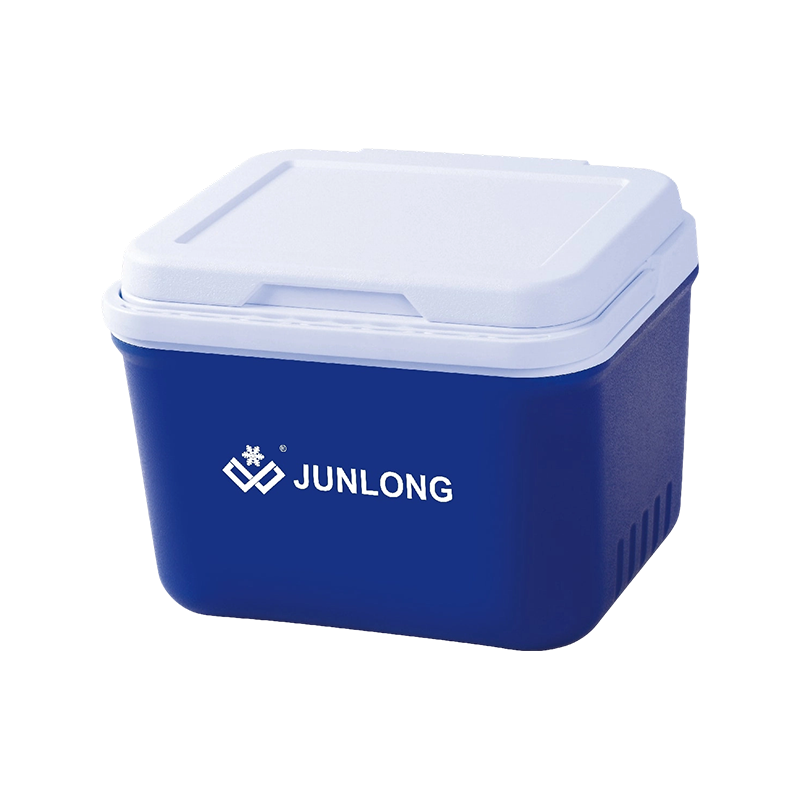
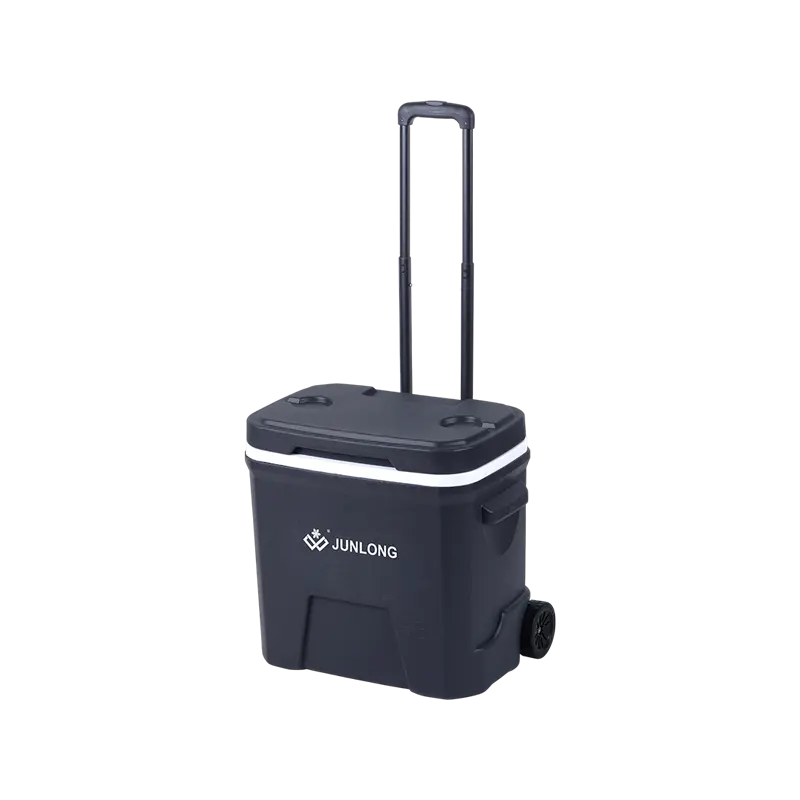
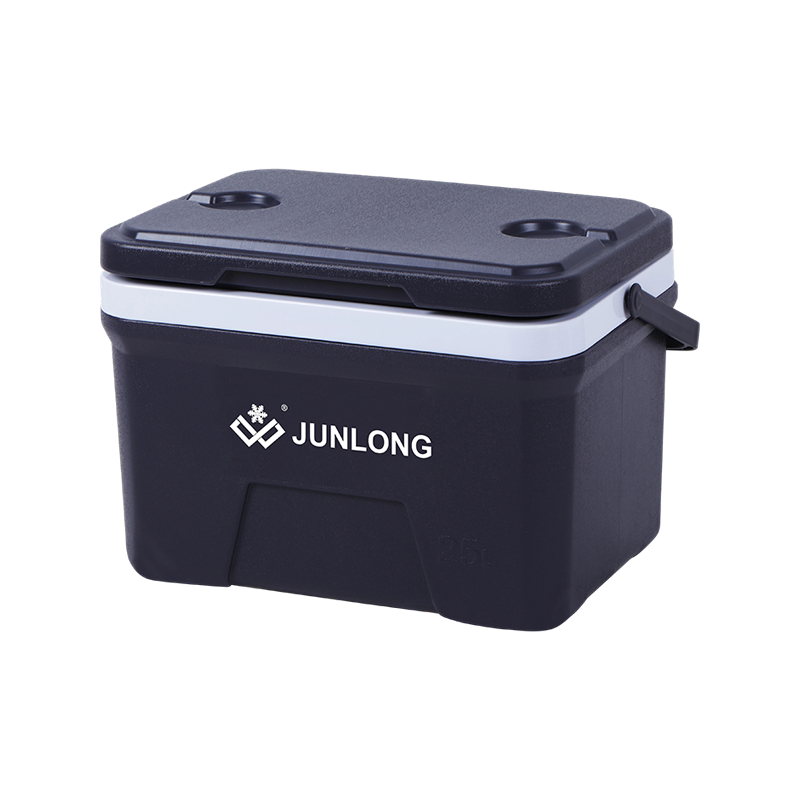
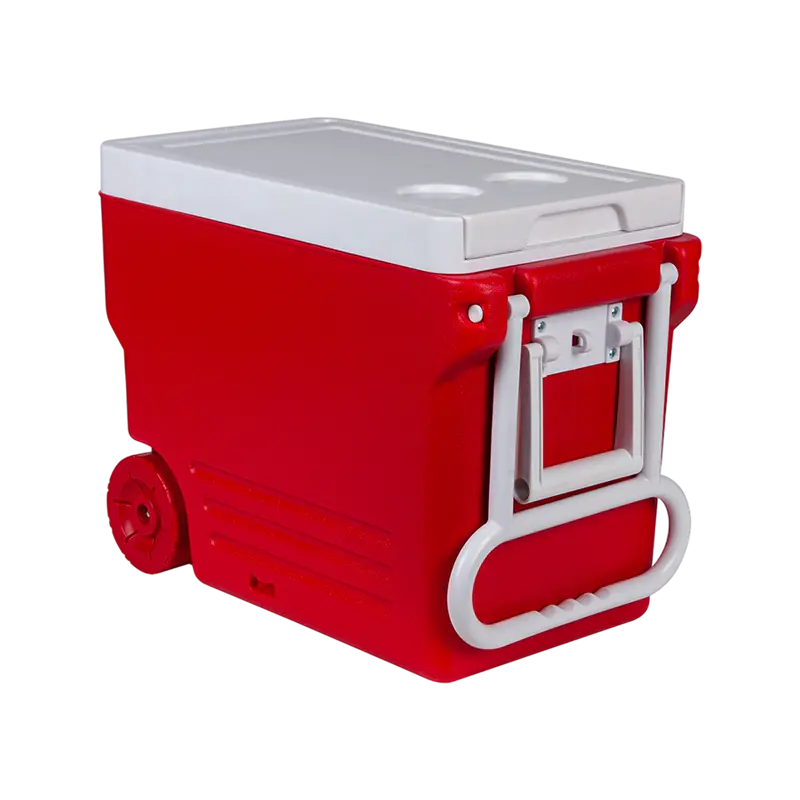
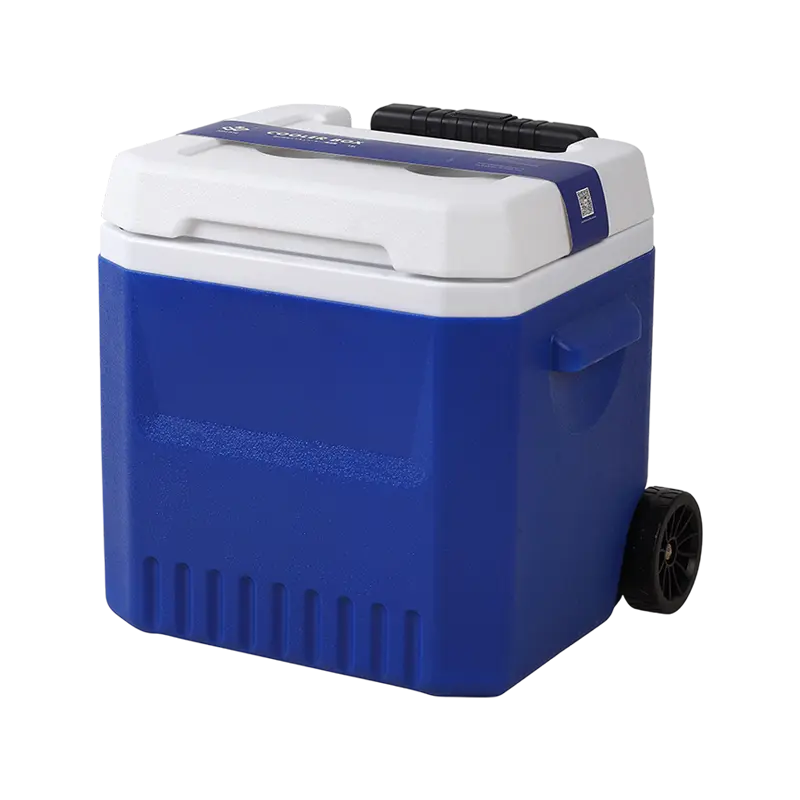
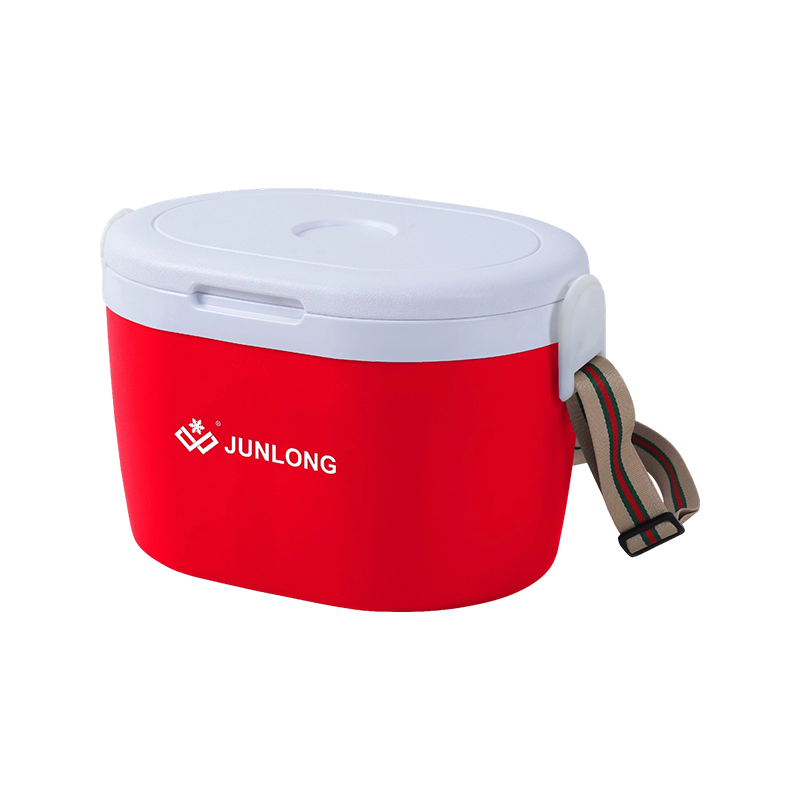
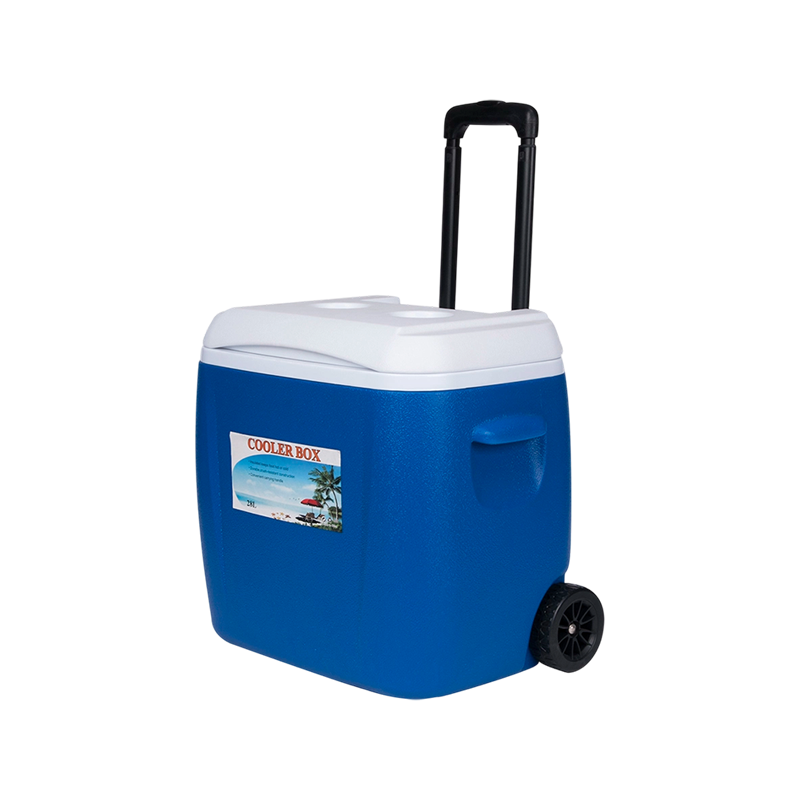
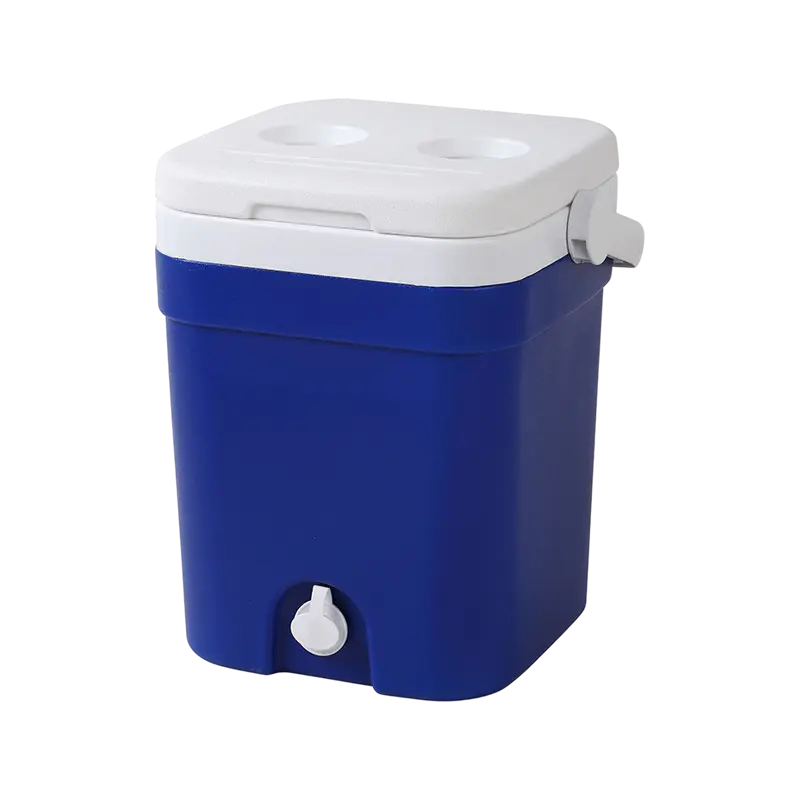
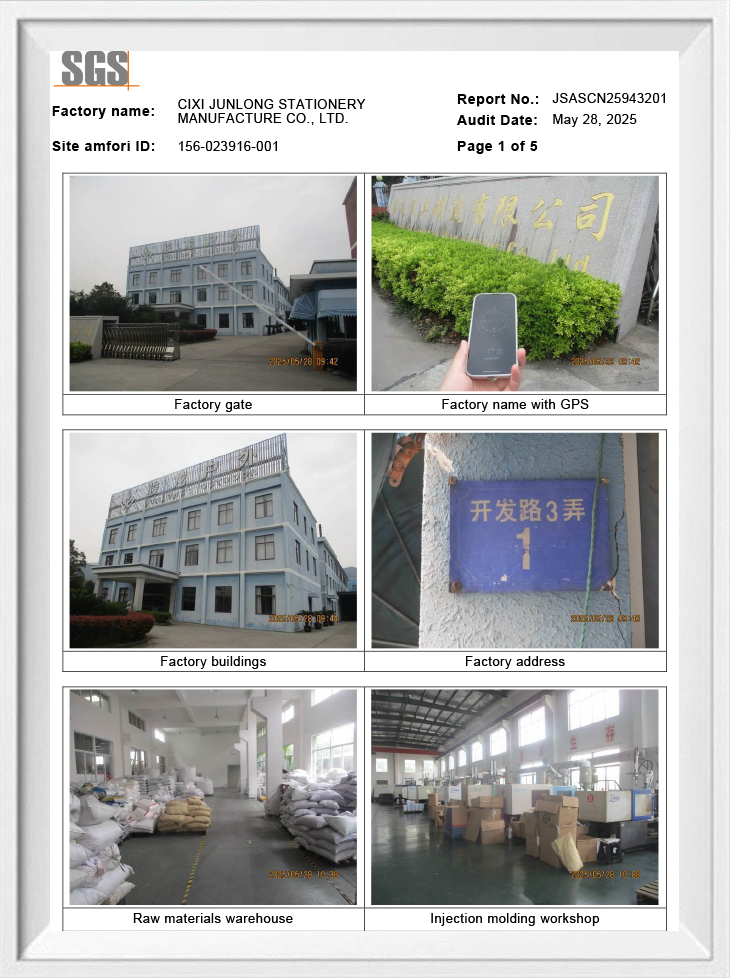
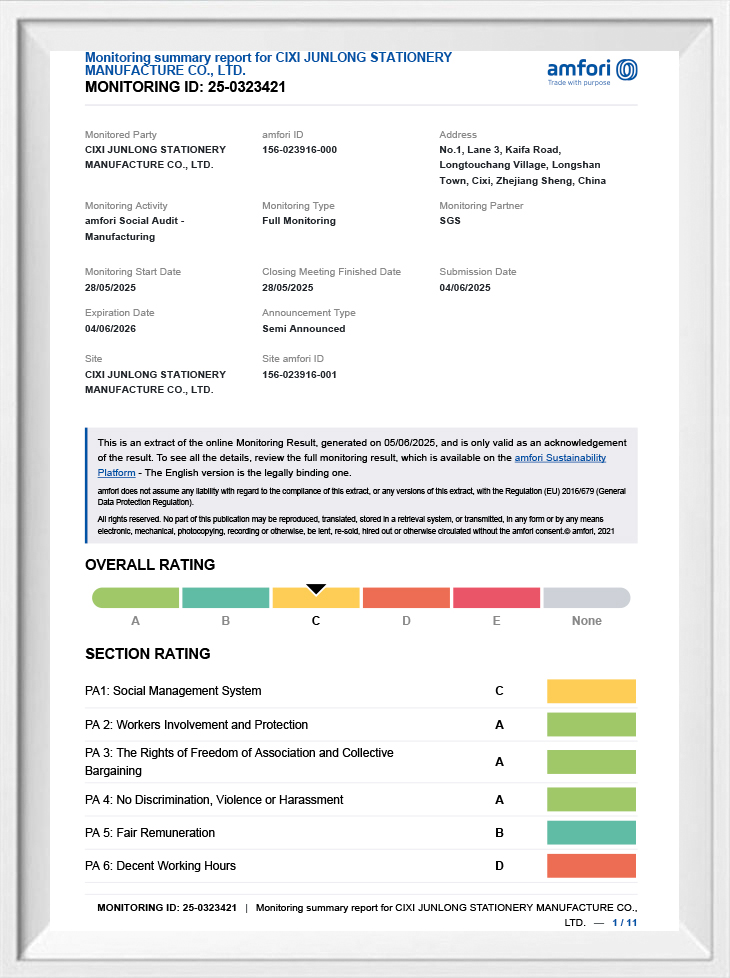
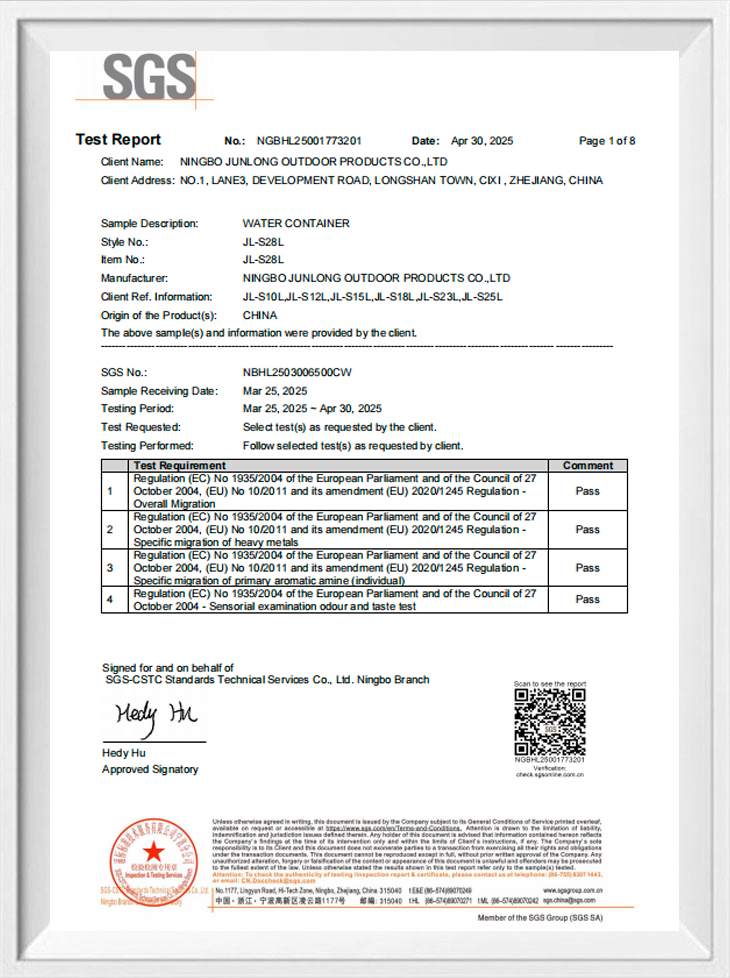
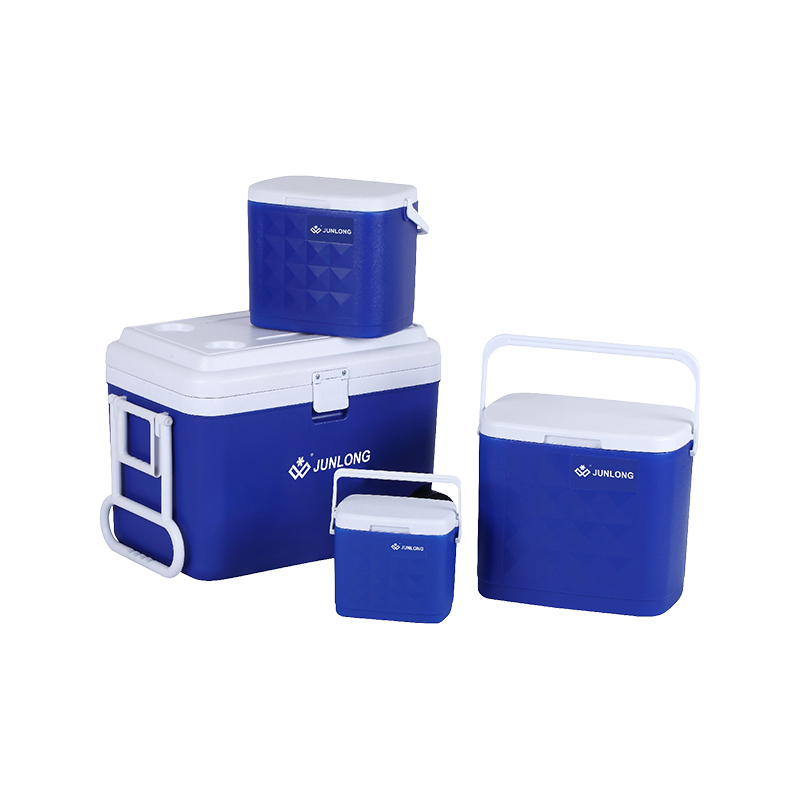
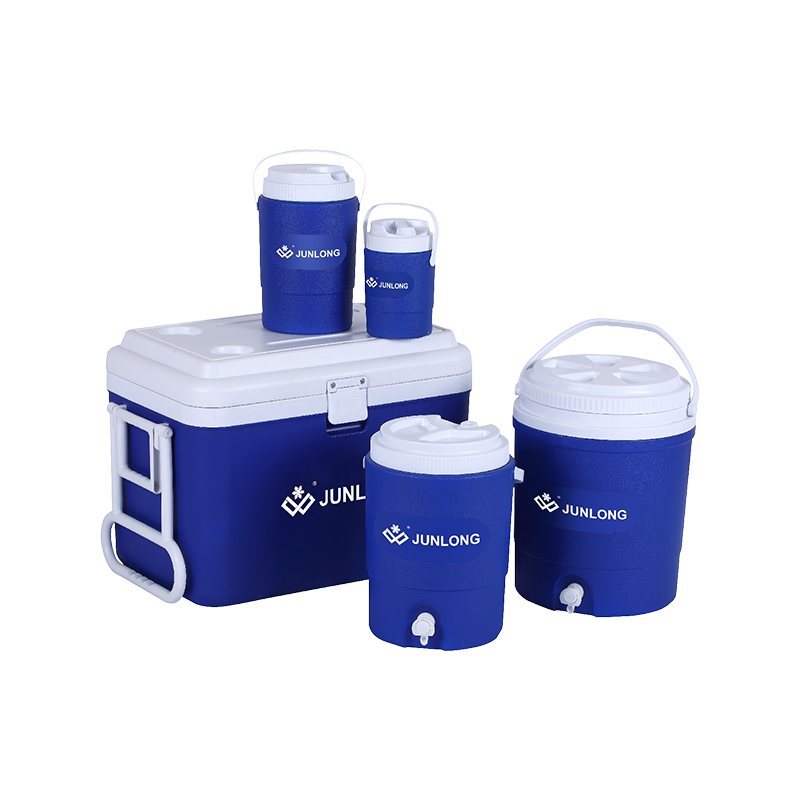
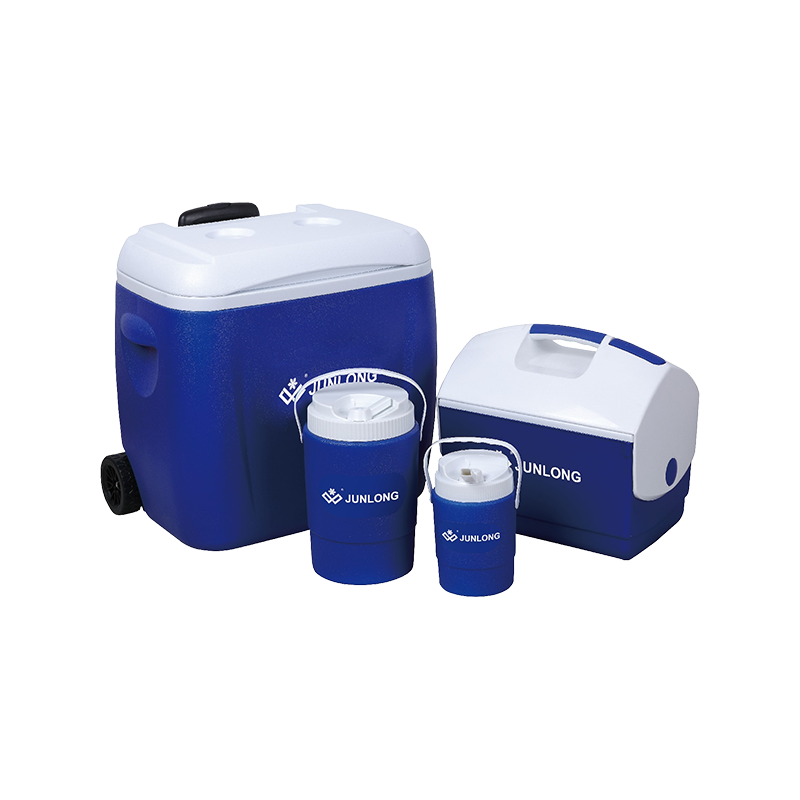
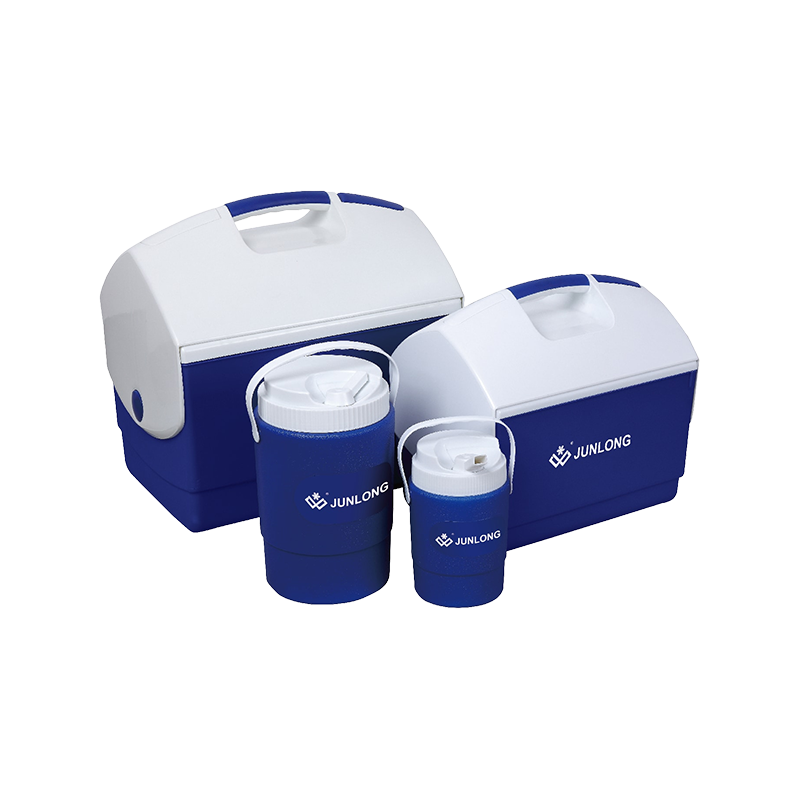
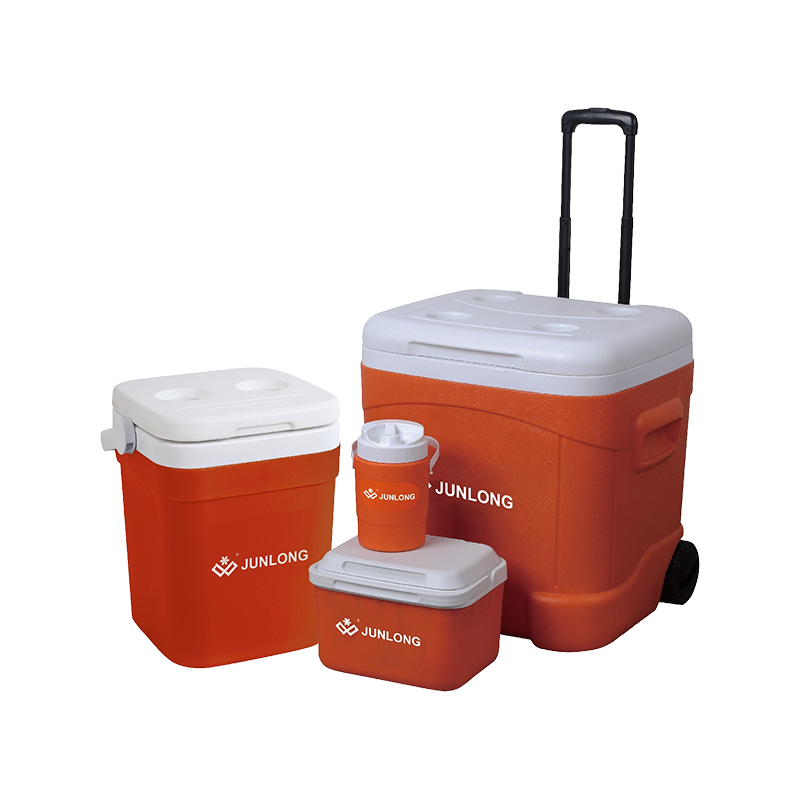
Wat een betrouwbare productiefaciliteit onderscheidt
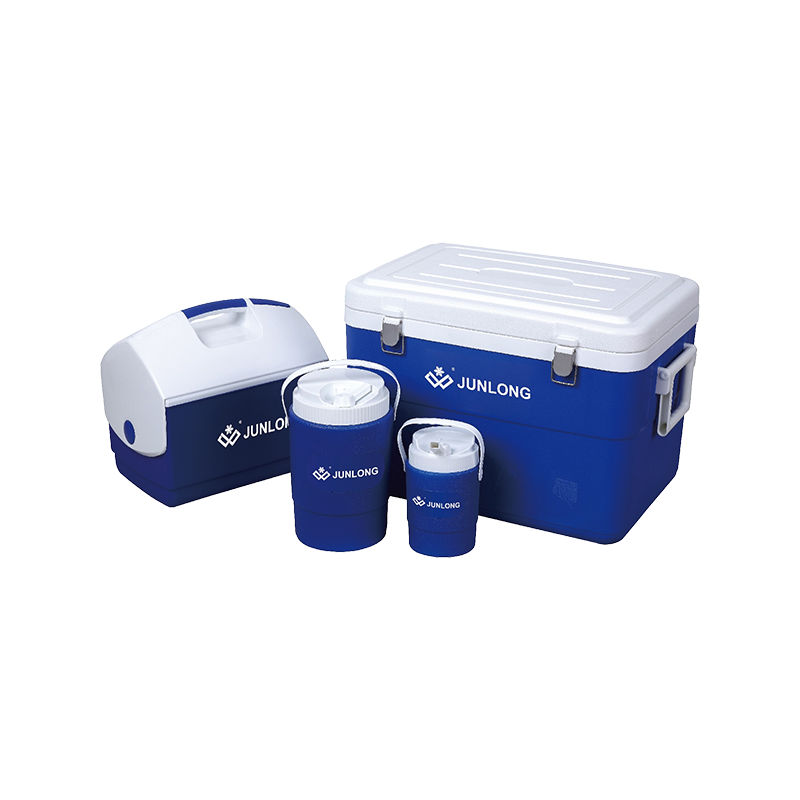
Het directe antwoord voor kopers die een Koelboxenfabriek is dat consistente outputkwaliteit neerkomt op drie meetbare factoren: controle van de wandconstructie, nauwkeurigheid van afdichtingen en verbindingen, en herhaalbare testprocedures die bij elke productiebatch worden toegepast. Een faciliteit die deze drie factoren nauwkeurig in de gaten houdt, heeft de neiging om koelboxen, koelkannen en watercontainers voor buiten te leveren met veel consistentere isolatieprestaties en structurele duurzaamheid dan een faciliteit die alleen op visuele inspectie vertrouwt. Dit is rechtstreeks van belang voor de inkoopteams, aangezien een enkele inconsistente batch de reputatie van betrouwbaarheid van een hele productlijn kan ondermijnen.
Dit artikel bespreekt gemeten productieprestatiegegevens, structurele vergelijkingen en praktische inkooprichtlijnen om kopers te helpen een koelboxenfabriek, een koelkannenfabriek of een fabriek voor watercontainers voor buiten te beoordelen op een consistente, op bewijs gebaseerde basis in plaats van alleen op basis van marketingclaims.
Kernproductiestatistieken voor alle productieconfiguraties
Vijf maatstaven zijn het belangrijkst bij het vergelijken van productieconfiguraties in een koelboxenfabriek of koelkannenfabriek: maatconsistentie, uniformiteit van de isolatie, structurele sterkte, betrouwbaarheid van afdichtingen en beheersing van het aantal defecten. In het onderstaande horizontale staafdiagram worden twee veelgebruikte productieopstellingen vergeleken met deze statistieken op een index van 0-100, opgebouwd uit typische prestatiebereiken in het veld: een op rotatiegieten gebaseerde productielijn en een op blaasgieten gebaseerde productielijn. De rotatiegietlijn scoort het hoogst op structurele sterkte en isolatie-uniformiteit, omdat de uit één stuk met schuim gevulde constructie zwakke naden vermijdt, terwijl de blaasvormlijn concurrerend blijft op het gebied van maatconsistentie voor dunnerwandige containers die met hogere snelheid worden geproduceerd.
Deze vergelijking laat zien dat een op rotatiegieten gebaseerde aanpak zijn voordeel vooral vergroot op het gebied van structurele sterkte en uniformiteit van de isolatie, wat verklaart waarom dit vaak de voorkeursmethode is voor zwaardere containers die bedoeld zijn voor gebruik buitenshuis en op de camping. Een dimensionale consistentierand voor blaasvormlijnen is een nuttige context voor kopers die zich richten op containers met dunnere wanden die met een hogere doorvoer worden geproduceerd. Geen van beide benaderingen is universeel superieur, dus de juiste keuze hangt af van de specifieke productlijn en het beoogde eindgebruik.
Trends in defectpercentages over de productiebatchgrootte
Een belangrijke indicator voor de consistentie van de productie is hoe het aantal defecten verandert naarmate de batchgrootte toeneemt. In het onderstaande lijndiagram wordt het defectpercentage bijgehouden als een percentage over vijf batchgroottefasen, van een kleine batch van 100 eenheden tot een grote batch van 5.000 eenheden, gebaseerd op typische veldgegevens van containerproductielijnen. Er wordt een geleidelijke, gecontroleerde achteruitgang verwacht naarmate de processen zich stabiliseren en het personeel meer herhaling krijgt in een bepaalde productierun, hoewel de snelheid tussen de fasen niet scherp mag fluctueren, omdat scherpe schommelingen eerder zouden wijzen op een inconsistente procesbeheersing dan op een verwachte verbetering van de leercurve.
Het defectpercentage daalt van ongeveer 4,1% bij een batch van 100 eenheden tot ongeveer 1,3% bij een batch van 5.000 eenheden , een geleidelijk patroon dat processtabilisatie weerspiegelt naarmate gereedschap, personeel en lijninstellingen volledig worden afgestemd op een bepaalde productrun. Deze trend is één van de redenen waarom grotere, gevestigde productielijnen kopers een sterke basis kunnen bieden voor vertrouwen in de consistentie van de output voor een volledige order. Een faciliteit die dit soort gegevens openlijk bijhoudt en rapporteert, geeft kopers een duidelijker beeld van wat ze kunnen verwachten voor hun eigen ordervolume.
Productcategoriedistributie over een gecombineerde productiefaciliteit
Veel productiefaciliteiten in deze categorie produceren meer dan één productlijn onder hetzelfde dak, waarbij gereedschapskennis, kwaliteitsprocessen en supply chain-relaties tussen producttypen worden gedeeld. Het verticale staafdiagram hieronder toont een representatief productieaandeel over gemeenschappelijke categorieën bij een gecombineerde buitenkoeling- en wateropslagfaciliteit, gebaseerd op geaggregeerde veldgegevens. Koelboxen vertegenwoordigen het grootste aandeel, gevolgd door koelkannen, algemene watercontainers voor buiten en andere aanverwante accessoires voor buiten.
Koelboxen zijn goed voor ongeveer 33% van de typische gecombineerde productie , als gevolg van de gestage vraag van zowel individuele buitengebruikers als bedrijven die inkopen via a Koelboxenfabriek . Koelkannen volgen op de voet, in overeenstemming met de vraag die via een speciale afdeling wordt geleid Koelere kannen Factory lijn, terwijl bredere wateropslagproducten worden geproduceerd via een Fabriek voor buitenwatercontainers een betekenisvol deel van de totale productie vormen. Door dit soort gediversifieerde productiebasis kan een faciliteit vaak een stabieler gereedschapsgebruik handhaven bij seizoensgebonden vraagverschuivingen.
Rotatiegieten versus blaasgietproductielijnen
Een radardiagram helpt bij het visualiseren van de afweging tussen een productielijn voor rotatiegieten en een productielijn voor blaasgieten, over meerdere dimensies tegelijk. In de onderstaande grafiek worden de structurele sterkte, de uniformiteit van de isolatie, de productiesnelheid, de gereedschapsflexibiliteit en de materiaalefficiëntie vergeleken. De rotatiegietlijn strekt zich verder uit op het gebied van structurele sterkte en isolatie-uniformiteit, omdat het enkelwandige, met schuim gevulde proces naden vermijdt die de container zouden kunnen verzwakken, terwijl de blaasvormlijn zich verder uitstrekt op het gebied van productiesnelheid, omdat de cyclustijden doorgaans korter zijn voor dunnerwandige onderdelen.
Geen van beide productiemethoden bestrijkt elke dimensie, wat versterkt waarom de juiste keuze afhangt van de specifieke productlijn en ordervereisten, in plaats van aan te nemen dat één methode universeel superieur is. Een faciliteit die zowel rotatiegiet- als blaasvormmogelijkheden onder één dak biedt, geeft kopers meer flexibiliteit om de productiemethode af te stemmen op het producttype binnen één enkele inkooprelatie.
Praktische sourcingbegeleiding per producttype
Het selecteren van de juiste productiepartner begint met het afstemmen van het producttype, het verwachte ordervolume en het beoogde eindgebruik op de daadwerkelijke procesmogelijkheden van de faciliteit. De onderstaande tabel vat praktische richtlijnen samen voor veelvoorkomende sourcingscenario's.
Scenariogebaseerde sourcingreferentie
| Producttype | Geschikt proces | Reden |
|---|---|---|
| Zware buitenkoelboxen | Rotatiegieten via Cooler Boxes Factory | Naadloze constructie is bestand tegen schokken en warmteoverdracht |
| Geïsoleerde kampeerwaterkannen | Rotatiegieten via Cooler Jugs Factory | Consistente wanddikte ondersteunt temperatuurbehoud |
| Lichtgewicht algemene wateropslag | Blaasvormen via Outdoor Water Containers Factory | Snellere cyclustijden voor bestellingen met grotere volumes |
| Inkoop van gemengde productlijnen | Faciliteit met gecombineerde mogelijkheden | Eén enkele sourcingrelatie voor alle producttypen |
Voordat u een productiepartner definitief selecteert, helpen een paar extra controles consistente orderresultaten te ondersteunen:
- Controleer of de specificaties voor wanddikte en schuimdichtheid overeenkomen met de beoogde producttoepassing.
- Vraag monstereenheden aan voor inspectie van afdichtingen en verbindingen vóór een volledige productierun.
- Controleer interne testprocedures voor slagvastheid en isolatieprestaties.
- Controleer de onderhoudsschema's van gereedschappen en matrijzen om een consistente output in de loop van de tijd te bevestigen.
- Controleer de verpakkings- en logistieke praktijken om het risico op transportschade bij grotere bestellingen te verminderen.
Productieconsistentie achter betrouwbare containerprestaties
De eerder besproken dalende defectpercentagecurve hangt af van consistente procescontrole over de matrijstemperatuur, cyclustiming en materiaaltoevoer in elke productiefase. Variatie in een van deze factoren kan zowel de dimensionale consistentie veranderen als hoe gelijkmatig een voltooide container presteert zodra deze de eindgebruiker bereikt. Daarom is een strakke procesdiscipline van belang tijdens de hele productie. Geautomatiseerde procesmonitoring en in-line kwaliteitscontroles zorgen ervoor dat een productiefaciliteit binnen een stabiel bereik blijft presteren bij veranderende ordervolumes, ter ondersteuning van de veldgegevens waarnaar in dit artikel wordt verwezen.
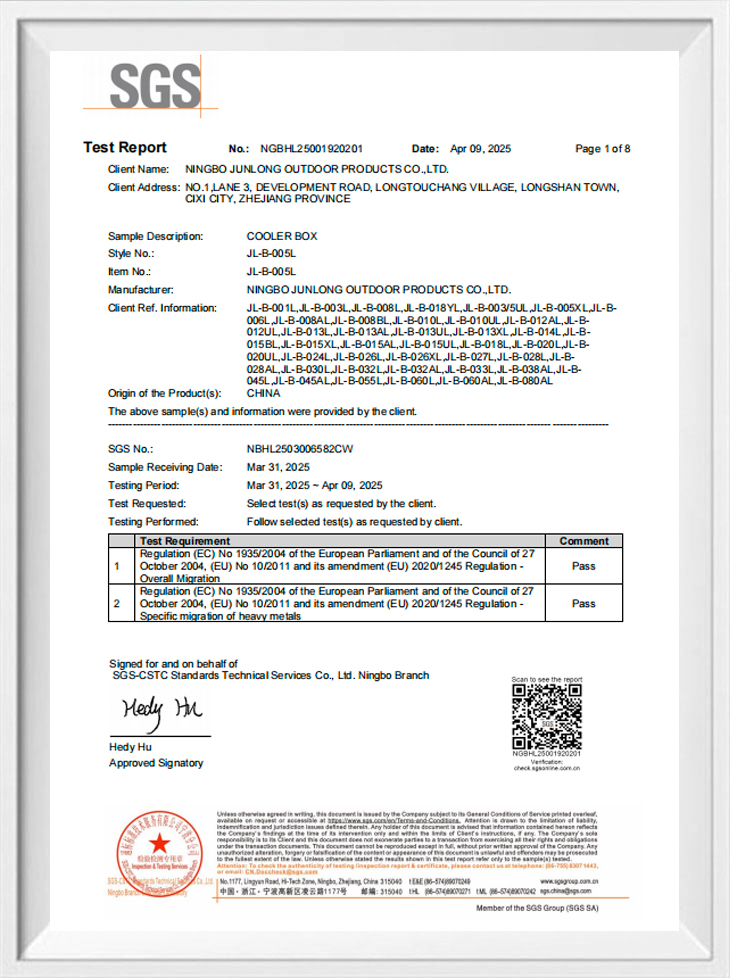
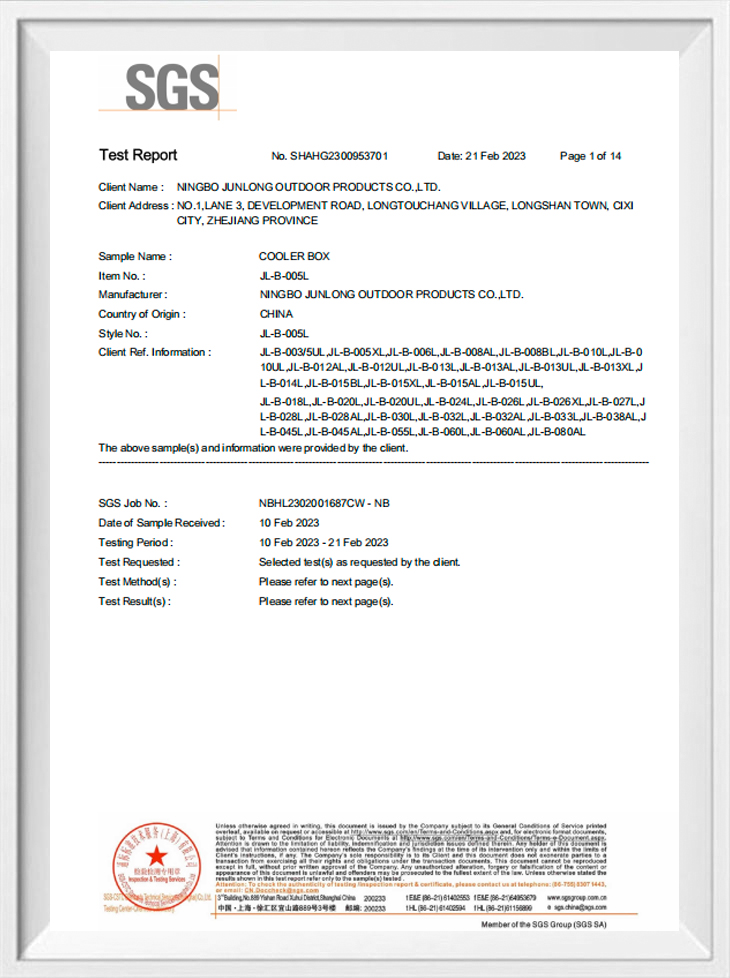
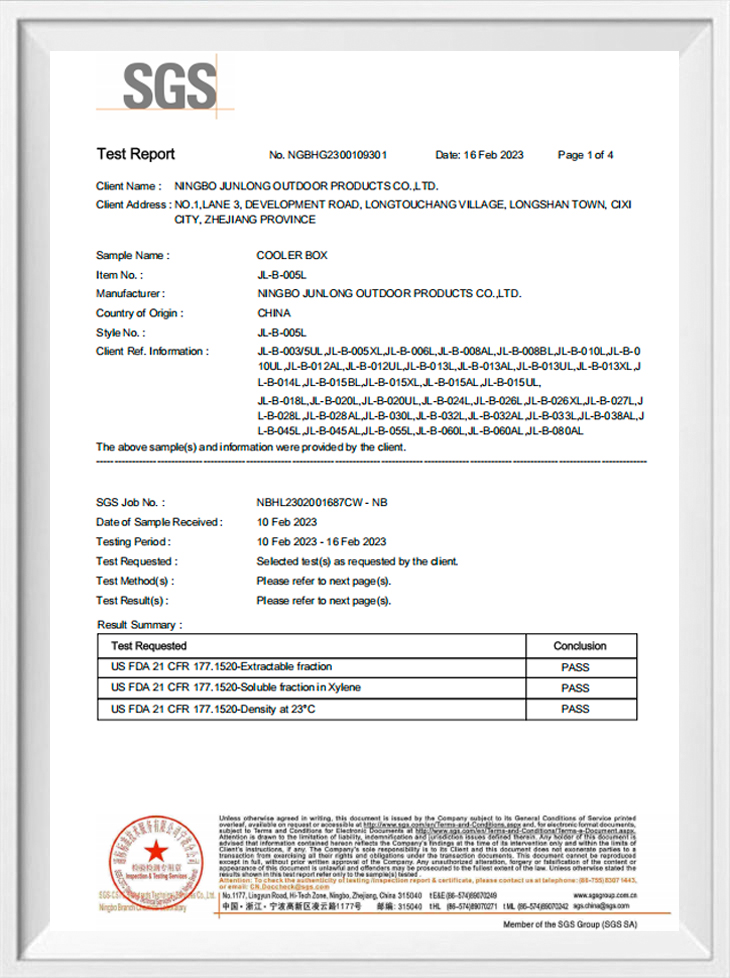
Standaardkwaliteitscontrolepunten zoals afdichtingsdruktesten, wanddiktemonsters en valtesten ondersteunen de eerder getoonde trends. Voor kopers die een fabriek voor koelboxen, een fabriek voor koelkannen of een fabriek voor watercontainers voor buiten evalueren, is het rechtstreeks bevestigen van deze kwaliteitscontroles bij de fabrikant vaak net zo waardevol als het beoordelen van alleen gepubliceerde specificaties.
Over Ningbo Junlong Outdoor Products Co., Ltd.
Ningbo Junlong Outdoor Products Co., Ltd. werd opgericht in 2000 en is gevestigd in Cixi, Ningbo, een belangrijk productiecentrum in de Yangtze River Delta met handig transport en een goed ontwikkelde industriële toeleveringsketen. Het bedrijf is een productieonderneming die productontwikkeling, productie en verkoop integreert, met de nadruk op producten voor buitenkoeling en wateropslag.
Deze combinatie van locatie, toegang tot de toeleveringsketen en interne productiecapaciteit ondersteunt het vermogen van het bedrijf om kopers te bedienen die hun producten inkopen via een koelboxenfabriek, een koelkannenfabriek of een fabriekslijn voor watercontainers voor buiten, of het nu gaat om individueel gebruik buitenshuis of grootschalige distributiebehoeften.
Veelgestelde vragen
Vraag 1: Welke productiemethode wordt doorgaans gebruikt voor zware koelboxen?
A1: Rotatiegieten wordt vaak gebruikt voor zwaardere koelboxen, omdat de met schuim gevulde constructie uit één stuk naden vermijdt die anders de container zouden kunnen verzwakken.
Vraag 2: Waarom beïnvloedt de batchgrootte het defectpercentage bij de productie van containers?
A2: Bij grotere batches kunnen de gereedschaps-, personeels- en lijninstellingen zich verder stabiliseren in een productierun, wat doorgaans resulteert in een geleidelijk lager defectpercentage vergeleken met kleine initiële batches.
Vraag 3: Kan één faciliteit koelboxen, koelkannen en watercontainers samen produceren?
A3: Ja, veel faciliteiten in deze categorie beschikken over een gecombineerde productiecapaciteit over meerdere productlijnen voor buitenkoeling en wateropslag onder gedeelde kwaliteitsprocessen.
Vraag 4: Wat moeten kopers controleren voordat ze een productiepartner finaliseren?
A4: Kopers moeten de specificaties voor de wanddikte bekijken, monstereenheden aanvragen voor inspectie en interne test- en verpakkingspraktijken bevestigen voordat ze een volledige bestelling plaatsen.